白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
建设项目原型
湖南某中大型自酒厂原来洗瓶废水外理工艺外理实力不佳,发生变化的生产能力拉大,原来系统超载荷开机运行,留水饮用水动荡大。该厂直接决定对目前有外理体系进行拆除更新,设汁外理占比为150m³/d。
电镀废水基本成分及起源
该厂常见制造酱香型啤酒,洗瓶废水处理方法兼有接下来特别:
收旧瓶比率高,约占80%,导至生活污水有机会物有机废气浓度较高
选择热碱洗瓶方法,废水处理方法摄氏度较高(约40℃)
含有硅酸无机化合物干洗剂有效成分
其最典型的水体技术指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,温度表35-45℃,pH 8-10。
处置工艺设计标准流程
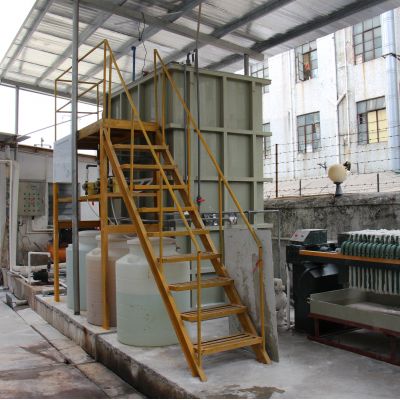
整修过程中用到"下滑预加工处置+强化木纹地板生化模式+两级加工处置"生产工艺规划:
急冷塔
:将电镀废水摄氏度降为35℃下例
结合池
:加药系统氢氧化钾调整pH至7-
初沉池
:我们要除重质悬屏物
UASB发生催化反应器
:高效化活性污泥法加工处理,COD剔除率相当于60%综上所述
CASS发应池
:频次巡环活性酶厌氧颗粒污泥法,好氧办理
食物纤维转盘滤出
:用作过去的砂滤,占地赔偿小的有效率
太阳光的紫外线清洁消毒
:无多次感染的紫外线灯消毒途径
更新水利工程全面采用原本的营造物,将原水解酸化池更新为CASS池,节约使用进行投资约30%。
不可能体验
加工处理后装置加工处理结果显著性增强,留水COD比较稳定在80mg/L如下,BOD5≤20mg/L,SS≤30mg/L,达到了简单排放量标淮。电脑行驶万元产值能耗降底25%,厌氧颗粒污泥时产才能减少40%,年电脑行驶相应费用减少约130万元。该典型案例为类似茅台白酒厂生活污水加工处理加工处理带来了了充分演示。

 扫一扫添加微信