含苯废气怎么处理方法|含苯甲苯二甲苯苯乙烯废气处理案例
案例一:某印刷包装企业苯类废气治理项目
项目背景
某大中型纸盒彩印版工厂,按照溶液型彩印油墨彩印版加工的过程 ,产销量能 5000 万平米。彩印版的过程 中挥发物的苯、甲苯、二甲苯等尾气不予补救真接排污,造成 厂界腥臭味清晰,且苯系物含量具有标准规范(初始状态含量约 800~1200mg/m³,功率 20000m³/h),不具有合《美观弄脏物总合排污标准规范》(GB 16297-1996)及空间 VOCs 排污标准值的标准。
废气成分及来源
- 主要成分:苯(15%)、甲苯(35%)、二甲苯(40%)、其他 VOCs(10%)。
- 来源:印刷机油墨槽挥发、烘干工序溶剂蒸发、设备密封不严泄漏。
处理工艺流程
利用 “化学活化炭活性炭吸附 + 空气冷却回收分类处理 + 促使进行燃烧(RCO)” 組合工艺设备:
- 预处理:废气经管道收集后,通过初效过滤器去除粉尘及颗粒物,防止堵塞后续设备。
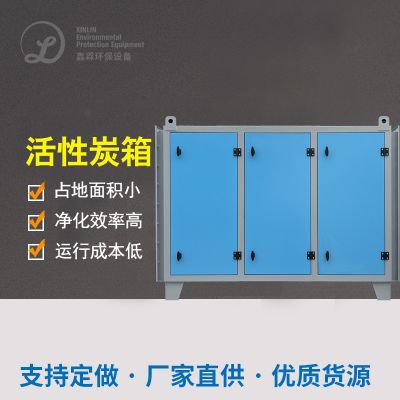
- 活性炭吸附:低浓度废气进入活性炭吸附塔,苯系物被吸附富集,净化后废气(浓度<50mg/m³)达标排放。
- 脱附与冷凝:当活性炭饱和时,用蒸汽脱附,脱附出的高浓度废气(约 5000mg/m³)经冷凝装置,液态苯系物回收至溶剂储罐回用。
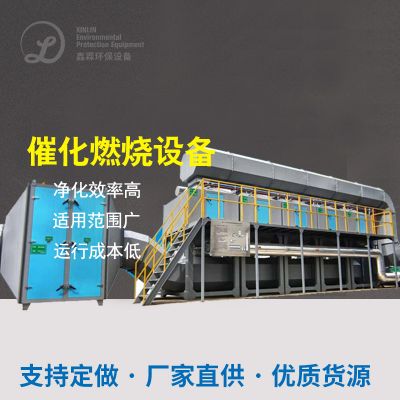
- 催化燃烧:未冷凝的废气进入 RCO 装置,在 250~300℃催化剂作用下,苯系物分解为 CO₂和 H₂O,最终尾气达标排放。
最终效果
- 去除率:苯系物综合去除率>98%,出口浓度<12mg/m³(苯排放限值),甲苯、二甲苯<40mg/m³。
- 经济效益:年回收溶剂约 50 吨,减少原材料采购成本,同时消除厂界异味,周边居民投诉归零。
案例二:某化工中间体生产企业苯废气处理项目
项目背景
某柔性制作化工环保节能中小型企业制作生物医药当中体,症状釜、萃取塔等主设备在苯系有机溶剂进料、症状、萃取流程中摆放口高酸度废气摆放(苯酸度 2000~3000mg/m³,风口尺寸 5000m³/h),且含少许偏酸甲烷气体(HCl),就直接摆放口有卫生潜在风险分析和环保节能风险分析。
废气成分及来源
- 主要成分:苯(60%)、氯化氢(5%)、非甲烷总烃(35%)。
- 来源:有机溶剂(苯)的挥发、酸碱反应副产物(HCl)。
处理工艺流程
用到 “碱洗预清理 + 蓄即热式燃燒(RTO)+ 余热收旧” 制作工艺:
- 碱洗塔:废气先经 NaOH 溶液洗涤,去除 HCl 等酸性气体,防止设备腐蚀。
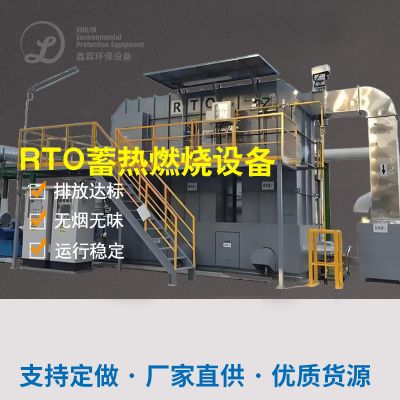
- RTO 焚烧:预处理后的废气进入三室 RTO,在 750~850℃高温下,苯及 VOCs 完全氧化为 CO₂和 H₂O,蓄热陶瓷回收热量,降低能耗。
- 余热利用:焚烧产生的余热用于预热反应釜或发电,减少企业能源消耗。
最终效果
- 去除率:苯去除率>99%,出口浓度<10mg/m³,非甲烷总烃<50mg/m³,满足《石油化学工业污染物排放标准》(GB 31571-2015)。
- 安全性:消除苯蒸气爆炸风险(苯爆炸极限 1.2%~8.0%),废气浓度控制在爆炸下限 25% 以下。
案例三:某汽车涂装线苯系废气净化项目
项目背景
某机动车厂喷漆产线,中涂和面漆流程动用相转移催化剂型粉末涂料,排放量烟气含苯、二甲苯、乙酸乙酯等(苯溶度约 300~500mg/m³,排风量 100000m³/h),归属大排风量、中低溶度烟气,原一个抗逆性炭降解生产工艺因替换过频引起操作成本费用高、治疗生产率不稳固。
废气成分及来源
- 主要成分:苯(10%)、二甲苯(40%)、乙酸乙酯(30%)、丁醇(20%)。
- 来源:涂料喷涂、晾置过程中溶剂挥发。
处理工艺流程
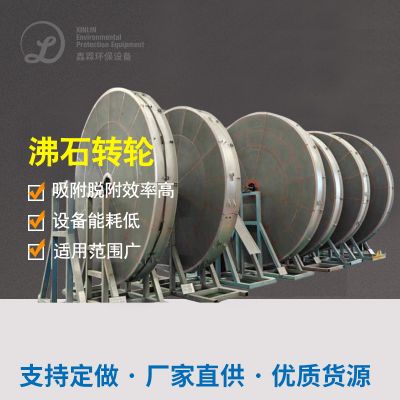
发展为 “沸石转轮原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 + RTO 梵烧” 方法:
- 沸石转轮浓缩:大风量废气通过沸石转轮,苯系物被吸附浓缩,净化后约 90% 风量直接排放,剩余 10% 浓缩废气(浓度提升 8~10 倍,约 3000~5000mg/m³)进入 RTO。
- RTO 焚烧:浓缩废气在 RTO 中高温氧化,沸石转轮采用旋转式设计,实现连续吸附 - 脱附,无需频繁停机更换吸附剂。
最终效果
- 去除率:苯系物总去除率>97%,出口苯浓度<12mg/m³,二甲苯<40mg/m³,满足《大气污染物综合排放标准》及地方汽车涂装行业 VOCs 排放标准。
- 运行成本:相比传统活性炭工艺,吸附剂更换周期延长至 1 年以上,能耗降低 40%,年运行成本下降 60%。
总结
苯类有机废气物办理需可根据密度、功率及制造行业功能选择技艺:
- 低浓度大风量(如印刷、涂装):优先采用吸附浓缩(活性炭 / 沸石转轮)+ 焚烧(RCO/RTO)组合工艺,兼顾效率与经济性。
- 高浓度小风量(如化工、制药):可直接冷凝回收溶剂,或结合 RTO 焚烧,同时回收余热。
- 含杂质废气:需预处理(如酸洗、碱洗)去除腐蚀性成分,保障核心设备寿命。
最终效果均能满足国家及地方排放标准,同时实现溶剂回收或能耗节约,兼具环境与经济效益。

 扫一扫添加微信