屠场场工业废水整理技術与实例剖析
一、养殖场场污水简况
1.1 表述与不良影响
生猪屠场场工业生产废液是说种畜生猪屠场工艺时候中发生的带有更多有机化学上物、飘浮按钮物、脂肪油及致病菌菌体的搭配城市污水。这样工业生产废液都具有高 COD(化学上需氧量)、高氧化还原电位、高飘浮按钮物、高脂肪油的 “四高” 本质特征,时候带着更多病菌、疫情等枯草芽孢杆菌制品。若不予解决一直摆放,会尽快使用量地表水下的降解氧,会构成虾类等水生植物生物技术制品窒息死死;工业生产废液下的脂肪油和飘浮按钮物易构成地表水富营养的安全健康化,产生绿藻爆发图片;而致病菌菌体则机会可以通过地表水散播患病症状,不利人类祖先的安全健康与环境的安全 。假如,某生猪屠场场因工业生产废液漏泄,造成在下游拒马河 COD 重金属超标 8 倍,产生大范围死鱼新闻事件,时候较近独居老人肠子患病症状疾患率而短时间内内上涨 12%。
1.2 由来解读
- 屠宰加工环节:畜禽宰杀、脱毛、解体等工序产生的冲洗废水,含有血液、皮毛碎屑、碎肉、内脏残余物等,占废水总量的 60%-70% 。其中,每屠宰一头生猪约产生 0.3-0.5m³ 废水,血液含量可达废水量的 1%-3%,极大增加了废水的 COD 浓度。
- 设备与场地清洗:为保障卫生标准,屠宰车间、加工设备需频繁冲洗,洗涤剂、消毒剂的使用进一步增加了废水处理难度。每日设备与地面冲洗水占比约 20%-25%,水中含有洗涤剂残留、消毒剂成分及冲洗下来的污垢杂质 。
- 畜禽粪便与胃肠内容物:屠宰前畜禽的粪便排放,以及屠宰过程中胃肠内容物的清理,这些废弃物含有大量有机物和病原体,混入废水中加重污染负荷 。
- 冷却用水:屠宰加工过程中部分环节需使用冷却水,虽污染程度相对较低,但水温较高,若直接排放可能导致受纳水体温度升高,破坏水生生态系统 。
- 深加工废水:部分屠宰场涉及肉制品深加工,如腌制、熏制、卤制等工序,会产生含有大量盐分、添加剂、香料的废水,其成分更为复杂,处理难度更大 。
1.3 组成的特征
|
的污染业务类型
|
氨水浓度面积
|
的危害展示
|
|
COD
|
8000-30000mg/L
|
消耗量水环境消融氧,出现黑臭现像
|
|
高锰酸盐指数
|
200-800mg/L
|
调控湿生植物海洋生物发育,转化成为亚硝酸钠盐得癌
|
|
悬浮按钮物(SS)
|
3000-15000mg/L
|
短路排水障碍管路,引响水通透度
|
|
动苔藓植物物质
|
500-3000mg/L
|
变成油膜妨碍水复氧,会导致活性污泥发酵法
|
|
总磷(TP)
|
30-120mg/L
|
吸引人工湿地富菅养化,澡类大规模滋生
|
|
病原菌体
|
菌落人数≥10⁸CFU/mL
|
校园营销推广人畜共得病菌(如沙门氏菌、肠子杆菌)
|
|
天价属(Zn/Cu)
|
2-20mg/L
|
在水菌物菌工件内生物富集,利用的动物食物链威胁身体
|
二、加工处理工艺与消除设计
2.1 预净化处理技術
2.1.1 隔油除渣
- 机械格栅:设置粗格栅(间隙 10-20mm)和细格栅(间隙 2-5mm),拦截废水中的毛发、碎骨、内脏残余等大颗粒杂质,分离效率可达 85% 以上 。某大型屠宰场通过机械格栅每日可拦截固体废弃物约 3 吨,减轻后续处理压力。
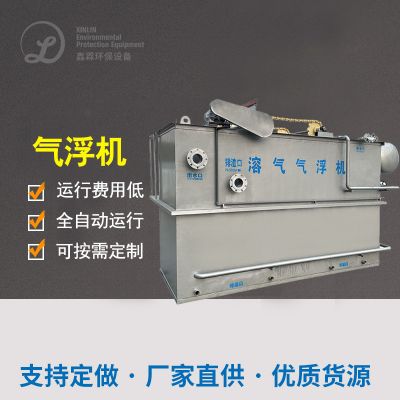
- 隔油池:利用油与水的密度差异,通过重力分离去除废水中的浮油和分散油。平流式隔油池停留时间一般为 1.5-2h,可去除 60%-80% 的油脂 。为提高除油效率,部分企业采用气浮隔油池,通过溶气气浮技术,使微小气泡粘附油脂颗粒上浮至水面,除油率可提升至 90% 以上 。
2.1.2 上下调整均质
- 调节池用于平衡废水的水质水量,应对屠宰场生产的间歇性特点(如白天生产、夜间停工导致的水质水量大幅波动) 。池体需配备鑫霖环保,防止悬浮物沉淀,同时调节 pH 值至 6.5-8.5 的适宜范围。某屠宰场调节池容积达 1200m³,水力停留时间 12h,可将 COD 波动范围从 18000-28000mg/L 稳定至 23000±2000mg/L 。
2.2 生物的技术进行处理的技术
2.2.1 活性污泥除理(UASB/IC)
- UASB(升流式厌氧污泥床):在厌氧条件下,利用颗粒污泥中的产甲烷菌将有机物分解为甲烷和二氧化碳,适用于处理高浓度有机废水。某屠宰场采用 UASB 工艺,容积负荷可达 10kgCOD/(m³・d),产气率 0.4m³/kgCOD,每日产沼气 1500m³,可用于厂区供热 。
- IC(内循环)反应器:通过内循环系统强化传质效率,处理负荷较 UASB 提升 2-3 倍,占地面积减少 1/3。某日处理量 2000m³ 的屠宰场废水经 IC 反应器处理后,COD 从 25000mg/L 降至 2000mg/L 。
2.2.2 好氧净化处理(A/O、A²/O、MBR)
- A/O 工艺(厌氧 - 好氧):厌氧段进行反硝化脱氮,好氧段硝化氨氮并降解剩余有机物。某中型屠宰场采用 A/O 工艺,进水氨氮 500mg/L,出水氨氮<15mg/L,总氮去除率达 80% 。
- MBR(膜生物反应器):将生物处理与膜分离技术结合,通过超滤膜截留微生物和大分子有机物,实现泥水高效分离。MBR 工艺出水水质好,浊度<0.5NTU,可直接回用于冲洗环节 。某屠宰场采用 “厌氧 + MBR” 工艺,年节水达 12 万吨 。
2.3 厚度操作新技术
2.3.1 精致阳极氧化
- 臭氧氧化:利用臭氧的强氧化性,分解废水中残留的难降解有机物、色度和异味物质。某屠宰场经臭氧氧化后,废水色度从 300 倍降至 30 倍以下,COD 进一步降低 15%-20% 。
- 芬顿氧化:通过亚铁离子和双氧水的反应产生羟基自由基,氧化分解有机物。适用于处理含有抗生素、染料等难降解污染物的深加工废水 。
2.3.2 膜破乳(RO)
- 反渗透(RO)膜可截留 99% 以上的溶解性盐类和大分子有机物,适用于高盐屠宰废水的回用处理 。某沿海屠宰场采用 “预处理 + RO” 工艺,将 TDS 从 8000mg/L 降至 500mg/L 以下,产水回用率达 70%,用于设备冷却 。
三、典型性案例分析分析
3.1 例一:深圳二商肉调味品集团有限公司涂在场废水治理 工艺治理 工作
3.1.1 好项目大环境
该熟食手工加工场应用于天津市通州区,日熟食手工加工肉猪 5000 头,日排废水整理方法 1500m³,废水整理方法中内含大批量血细胞、润滑食用油和淀粉酶质,COD 高至 30000mg/L,高锰酸盐指数 500mg/L,润滑食用油 800mg/L,需整理后达成《冷冻食品手工加工工农业水污染破坏物进行环保标准规范规定》(GB13457-92)两级标准规范规定 。
3.1.2 鑫霖环保设计
3.1.3 处理效用
- 进水:COD 30000mg/L、氨氮 500mg/L、油脂 800mg/L
- 出水:COD 45mg/L、氨氮 3mg/L、油脂 2mg/L
- 技术亮点:IC 反应器容积负荷达 15kgCOD/(m³・d),处理效率是传统 UASB 的 2 倍;MBR 膜组件通量稳定在 15L/(m²・h),使用寿命长达 3 年;臭氧氧化有效去除残留色度和微量有机物 。
- 运行成本:2.8 元 /m³,其中电费占比 65%(主要用于 IC 曝气和 MBR 膜过滤) 。
3.2 案列二:东莞某新型禽类熟食加工场废液工作大型项目
3.2.1 该项目历史背景
该生猪熟食加工厂场日生猪熟食加工厂禽类 10 万羽,日排废液 1200m³,废液显著特点为浮窗物高、翎毛碎渣多,且富含一大批禽类便便,COD 22000mg/L,SS 10000mg/L 。当地城市绿色环保耍求废液整理后面分回收,应用在机械洗 。
3.2.2 解决生产工艺
3.2.3 操作目的
- 进水:COD 22000mg/L、SS 10000mg/L
- 资源回收:UASB 每日产沼气 1000m³,用于厂区食堂供气;超滤产水回用于设备冲洗,年节水 8.6 万吨 。
- 投资与运行:总投资 2200 万元,运行成本 1.8 元 /m³,投资回收期约 4 年 。
3.3 经典案例三:河南某肉牛生猪生猪屠宰场场废气零释放工程
3.3.1 建设项目视频背景
该生猪屠宰场厂场属于水源地确保区周围,日生猪屠宰场厂肉牛 1000 头,日排电镀废污水 800m³,电镀废污水含盐高(TDS 6000mg/L),本地环保性特殊要求改变电镀废污水无废气排放标准 。
3.3.2 处理工学院艺
豆包
3.3.3 加工处理疗效
- RO 产水:TDS<500mg/L,回用率 75%
- 浓水:经 MVR 蒸发后得到工业盐结晶,纯度达 98%,符合《工业盐》(GB/T 5462-2015)标准
- 经济效益:年产工业盐 1500 吨,销售收入 90 万元;年节约水费 21 万元(当地水价 3.5 元 /m³) 。
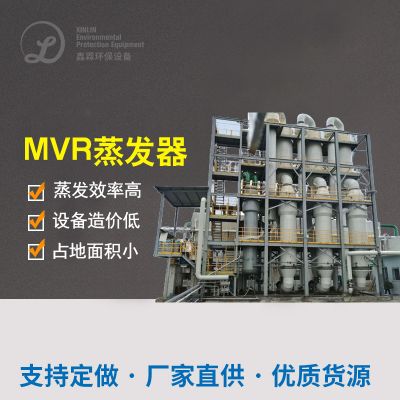
- 创新点:采用 “NF+RO+MVR” 组合工艺实现零排放,MVR 蒸发能耗较传统多效蒸发降低 40% 。
四、餐饮行业搞定计划与动向
4.1 等级划分净化处理解决处理方式
|
屠宰流水线场数量
|
推荐英文工艺技术
|
项目投资成本低(万是)
|
正常运作生产成本(元 /m³)
|
不适用场所
|
|
大型(日屠宰流水线<500 头)
|
化粪池 + 厌氧发酵沼液池 + 土壤处理场
|
30-80
|
0.8-1.5
|
村镇沿海地区,相关有田地
|
|
中大型(日生猪屠宰场 500-3000 头)
|
气浮 + UASB+A/O + 人力湿地旅游
|
150-500
|
1.2-2.0
|
市郊配合部,位置循环
|
|
玄幻(日熟食加工>3000 头)
|
预操作 + IC+MBR+RO
|
800-3000
|
2.0-3.5
|
坏境脆弱区,零产生需要
|
4.2 资源性不断循环回收利用模式英文
- 能源化利用:厌氧处理产生的沼气经脱硫、脱水后用于发电或供热,某屠宰场沼气发电项目年减排二氧化碳 6000 吨 。
- 固态有机肥生产:固液分离后的污泥与畜禽粪便混合堆肥,添加复合微生物菌剂制成有机肥,有机质含量≥45%,氮磷钾总量≥5% 。
- 油脂回收利用:隔油池分离的动植物油脂经精炼后,可用于生产生物柴油或肥皂,实现变废为宝 。
4.3 技术设备特色化态势
- 智能监控系统:部署 COD、氨氮、pH 在线传感器,结合 PLC 自动控制加药、曝气和膜清洗,能耗降低 15%-20% 。
- 新型膜材料:开发抗污染性能更强的陶瓷膜、石墨烯改性膜,通量提升 40%,使用寿命延长至 5 年 。
- 碳中和技术:将沼气发电与碳捕集技术结合,生产绿色电力并封存二氧化碳,实现 “负碳屠宰” 。
- 纳米催化氧化:利用 TiO₂光催化或 Fe₃O₄磁催化技术,高效降解废水中的抗生素和激素残留 。
五、新政与标准化管理推荐
- 源头减排:推广 “干宰法” 减少冲洗水量,采用蒸汽脱毛替代水洗,可降低废水产生量 30%-50% 。
- 政策激励:对采用零排放工艺的屠宰场给予每吨废水 1-2 元补贴,如浙江省对沼气发电项目补贴 30% 建设费用 。
- 第三方治理:引入专业环保公司负责废水处理设施的建设与运营,如北京二商集团委托碧水源公司运维废水处理站,确保稳定达标 。
- 排污权交易:建立屠宰行业排污权交易市场,允许减排量较大的企业出售排污权,提升企业治污积极性 。
使用科技创新不断发展方向、资源量反复的与策略引流,屠宰业场生产废水清理正从尾部制理向全时把控二次创业,未来的不断发展方向将靠着 “零减排、高循环、低碳技术化” 方位不断发展方向,力促肉食处理产业不断发展绿色环保可保持不断发展方向 。
下列信息信息率先分享一下了宰杀场废气补救涉及到的信息信息。若果我想填写数据源、优化案例分析,或对某部位深入基层浅谈,欢迎大家随着告诉你我。

 扫一扫添加微信