一、无水乙醇尾气简况
乙酸乙酯废液一般的起出自于纯酒精分娩、制药企业、化工环保、食品加工处理加工处理等餐饮行业,其一般的材质为乙酸乙酯液体,时候将会极具刺激性少量的醛类、酯类、充分酸等副结果。乙酸乙酯废液极具易然易爆特质,其爆炸事故人體极限为3.3%-19%,且极具更强的挥发性,若没经加工处理会直接排放出,既会构成材料浪费资源,还是对区域环境及人體建康构成不良影响。
结合废水氧化还原电位多种,甲醇废水可主要包括高氧化还原电位(>5000mg/m³)、中氧化还原电位(1000-5000mg/m³)和低氧化还原电位(<1000mg/m³)三大类。多种氧化还原电位的废水是需要分为多种的补救技艺,这对科技选择做出了较高条件。
二、乙酸乙酯的废气补救疑难问题与思路
1. 外理重点难点
可燃易爆风险隐患
:无水乙醇都属于甲类易燃易爆物,解决操作过程中需从严防爆设备
氨水浓度起伏较大大
:生產加工引发烟气质量浓度不稳定性高,不良影响整理生产率
含带多类杂质残渣
:合理气体中常常沾有各种有机会化学物质,增高处置难度系数
市场可靠性请求高
:要求动平衡治理实际效果与作业代价
2. 技木指导思想
预净化处理控制系统
:布置阻火器、含量调试部件等安全卫生安全设备
工艺技术选购
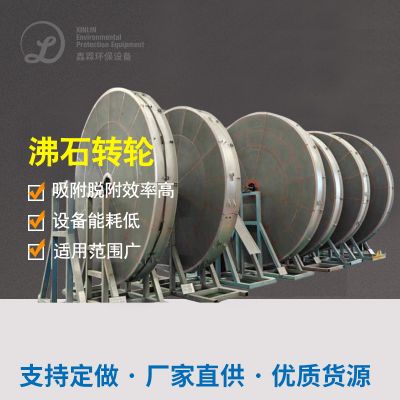
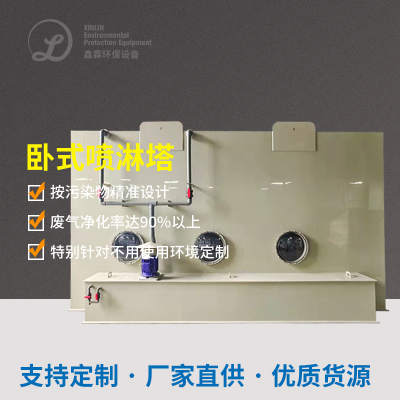
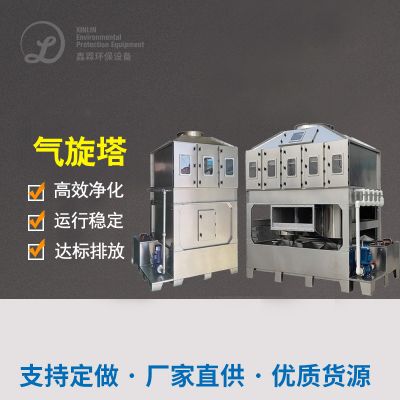
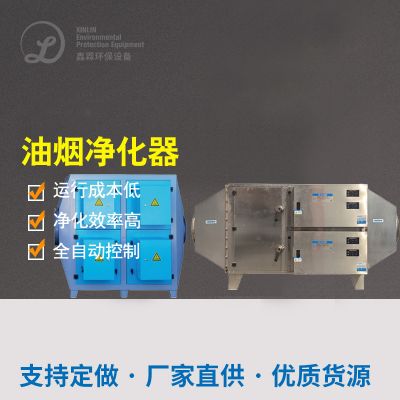
:按照氧化还原电位取舍吸咐、催化剂的作用一氧化碳燃烧、微生物治疗等技能
余热再利用
:高氧化还原电位印刷废气解决应考虑力量收集根据
自动化掌握
:分为会全自动掌握设计面对氨水浓度价格波动
三、精典的例子辨析
事例1:某中型酒厂乙酸乙酯有机废气处理好项目
工程项目后台
:
该酒厂总产量原料5万吨,水蒸气蒸馏厂房制造大规模高溶度乙酸乙酯有机废气(8000-15000mg/m³),摄氏度约80℃,有机废气量20000m³/h。
加工处理细则
:
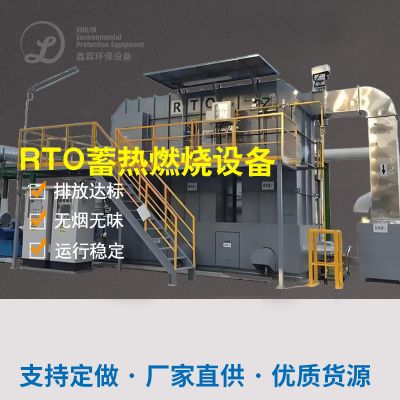
用"冷凝器收旧+蓄速热式热水器热能钝化(RTO)"组合名字艺:
先在两级冷却水将废气排放温暖调至5℃,出售90%以上内容无水乙醇
其他低酸度尾气到RTO装制,在800℃下充分氧化的化解
平台添置建立完善的应急集中控制和冷凝水回收处理仪器
治疗作用
:
无水乙醇回收并率>95%
之后排放口氧浓度<50mg/m³,远不高于政府规范
年收售乙酸乙酯颜值高达200万元
RTO程序电能自给率达85%
品牌不足之处
:
科技创设性地将网络资源收集与末段解决构建,既保持考核标准污染物,又创设了差异性成本经济收益。

 扫一扫添加微信